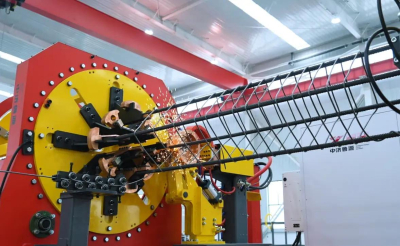
Comment l'automatisation transforme la production de cages de pieux
La production de cages d’armatures pour pieux est passée d’une activité sur chantier à un processus en usine, et la pression ne vient pas des catalogues de machines. Elle vient de ce que les entrepreneurs de pieux doivent désormais garantir : la tolérance de la cage au niveau du forage, l’intégrité des soudures après levage et la livraison selon le planning. Dans un lot de pieux forés, une cage ovale, hors pas ou insuffisamment soudée ne passe pas inaperçue. Elle arrête la foreuse.
C’est pourquoi la production automatisée de cages pour pieux est devenue une véritable question d’achat. Les acheteurs veulent savoir ce que l’équipement contrôle, où subsistent des étapes manuelles, quel rendement est réaliste et comment échelonner l’investissement afin qu’une station automatisée ne fasse pas que déplacer le goulot d’étranglement en aval.
Pourquoi la fabrication manuelle des cages manque de place
La méthode conventionnelle est simple : les barres principales sont placées dans un gabarit, la spirale est dévidée depuis une table tournante, et les soudeurs ou les équipes de ligaturage fixent chaque intersection. Sur les commandes petites ou irrégulières, elle reste compétitive. Le problème est que chaque étape dépend du jugement de l’opérateur, et le jugement ne passe pas à l’échelle.
Trois pressions révèlent la limite. La géométrie des cages devient plus grande et plus lourde à mesure que les diamètres et les profondeurs des pieux augmentent sur les fondations de ponts et de voies ferrées, et la rotation manuelle d’une longue cage est lente et présente un risque de manutention. La qualité des soudures est inspectée plutôt que présumée, de sorte que la variation entre les équipes devient un risque commercial. Et la disponibilité de la main-d’œuvre est la contrainte la plus souvent citée par les entrepreneurs, car la compétence nécessaire pour positionner et souder une cage avec précision ne s’acquiert pas rapidement.
Ce que l’automatisation change réellement sur le plancher de production
Une ligne automatisée ne supprime pas le savoir-faire de la fabrication des cages. Elle transfère ce savoir-faire dans la configuration, puis reproduit cette configuration avec précision pour chaque cage du lot. Quatre fonctions déterminent si la machine atteint sa production nominale.
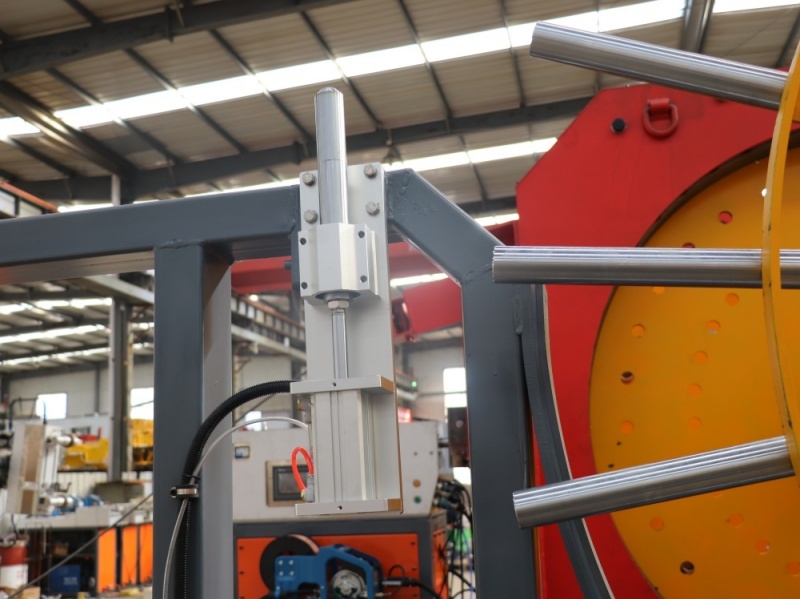
Positionnement et serrage de la cage. Les barres principales sont indexées par rapport à une référence et serrées par des disques ou des anneaux qui maintiennent la cage ronde pendant sa rotation. Cette étape détermine la circularité finale et la régularité de l’espacement des barres. Un système de serrage ne couvrant qu’une partie de la plage de diamètres impose des compromis aux limites de l’enveloppe, de sorte que la plage de travail importe plus que le maximum affiché.
Contrôle de la rotation et du pas. Le pas de la spirale est une cote de plan, non une préférence de l’opérateur. La cage est mise en rotation par un entraînement sous contrôle d’un automate tandis que la tête de soudage se déplace à une vitesse adaptée, de sorte que le pas est défini numériquement. L’erreur de pas s’accumule le long d’une cage, et un pas contrôlé ne dérive pas au fil d’un poste.
Paramètres de soudage.Des soudures régulières proviennent d’un courant, d’une avance de fil, d’une vitesse de déplacement et d’une protection constants, maintenus dans un programme enregistré au lieu d’être ajustés par opérateur. Le stockage de recettes par type de cage raccourcit aussi les changements de série, car la machine revient à un état connu plutôt que d’être réglée à nouveau par tâtonnement.
Manutention et éjection.Les cages longues sont difficiles à déplacer. Les lignes automatisées déchargent la cage sans rotation manuelle, ce qui réduit le temps de cycle et les incidents de manutention qui dominent les rapports d’accidents de parc.
D’une machine unique à une ligne de production
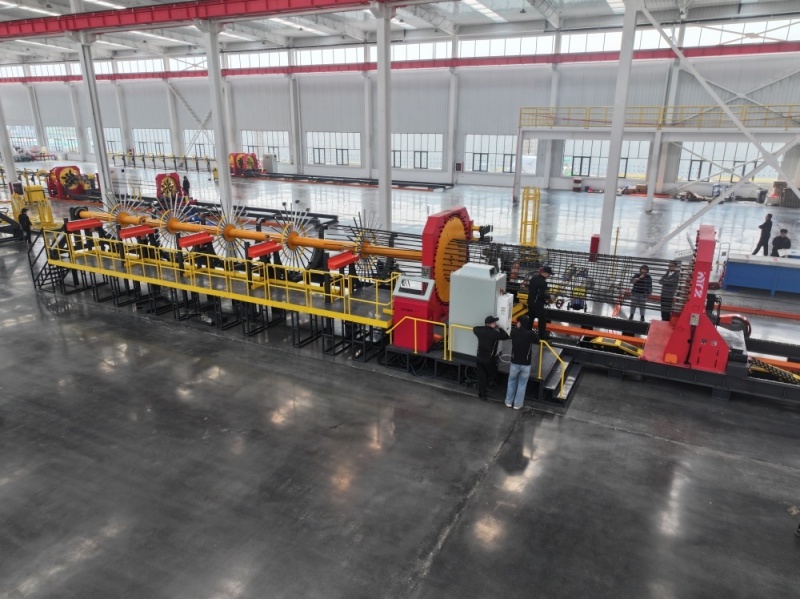
L’erreur la plus fréquente lors d’une première installation consiste à considérer le poste de soudage comme la solution complète. Une ligne de cages est une séquence : découpe et alimentation des barres, préparation des extrémités lorsque cela est spécifié, assemblage et soudage, puis transfert vers le stockage ou le transporteur. Si la découpe est manuelle, le poste de soudage attend. Si le parc ne peut pas évacuer les cages terminées, le poste de soudage attend de nouveau.
La production automatisée de cages d’armatures tend donc à être déployée par étapes. Un dépôt commence généralement par le poste de soudage et la manutention qui l’alimente, mesure où se forme la file d’attente, puis automatise l’étape amont qui contraint le poste. Planifier l’ensemble de la séquence dès le départ évite d’acheter une seconde machine qui duplique la capacité au lieu de la soulager. L’implantation mérite une attention égale : la longueur des cages détermine la longueur de bâtiment nécessaire, et la distance entre le poste et le rack de stockage décide de la part du poste consacrée à la manutention plutôt qu’au soudage.
Là où le changement est visible sur le terrain
Travaux de pieux forés.Les pieux coulés en place nécessitent des cages qui pénètrent dans le forage sans se déformer et conservent leur enrobage. Le soudage automatisé assure la circularité et la régularité du pas que requiert la mise en place par tube plongeur, ainsi que la répétabilité des lots qui permet à l’entrepreneur de prévoir le comportement sur chantier.
Ponts et viaducs.Le ferraillage des pieux et des semelles de pieux est dense, souvent long et en spirale serrée. La manutention domine le cycle, et c’est là qu’une ligne automatisée rentabilise son coût.
Ligne à grande vitesse.Les lots de rails comportent des exigences documentaires autant que dimensionnelles. Des programmes de soudage enregistrés offrent au fabricant un historique de production traçable plutôt qu’un relevé d’ajustements manuels poste par poste.
Usines de transformation d’armatures.Pour un fabricant desservant plusieurs projets, la valeur réside dans la rapidité de changement de série : établir un devis de livraison à partir d’un temps de cycle connu est plus facile à planifier qu’un devis fondé sur l’expérience.
Spécifier une ligne automatisée de cages
La spécification part des plans, non d’un numéro de modèle. Définissez la plage de diamètres et de longueurs couvrant le carnet de commandes actuel et le prochain projet, le nombre et le diamètre des barres principales, la plage de pas de spirale, et le nombre de cages finies par poste à une disponibilité réaliste. Définissez ensuite la norme de soudage que l’inspecteur appliquera.
À ce stade, la conversation sur l’équipement devient concrète. Luyuan construit la ligne de soudage automatique de cages d’armatures pour ce profil de production, avec rotation contrôlée par automate, pas programmable, recettes de soudage enregistrées et manutention intégrée des cages. Elle convient aux entrepreneurs de pieux installant un atelier de fabrication, aux sous-traitants de ponts et de voies ferrées ayant des programmes de cages répétitifs, ainsi qu’aux usines d’armatures approvisionnant plusieurs chantiers. Les acheteurs peuvent consulter le principe de fonctionnement et les plages de diamètres sur la page machine automatique de soudage des cages d’armatures avant de demander un plan d’implantation.
FAQ
Que signifie concrètement la production automatisée de cages de pieux ?
La cage est positionnée, tournée, avancée par pas et soudée sous contrôle programmé, l’opérateur réglant des paramètres plutôt que formant chaque joint à la main. L’alimentation et la manutention varient selon la configuration.
L’automatisation supprime-t-elle le besoin de soudeurs qualifiés ?
Il réduit le nombre de décisions de soudage par joint, pas le besoin d’une préparation, d’une vérification et d’une inspection compétentes. La compétence passe de la formation des soudures au contrôle du processus qui les produit.
Quel rendement un acheteur peut-il réellement attendre ?
Calculez à partir du temps de soudage par joint, du nombre de joints par cage, du temps de chargement et de déchargement, et d’une disponibilité réaliste. Demandez ce calcul sur vos propres plans plutôt qu’une simple affirmation de cages par poste.
Une ligne automatisée peut-elle traiter plus d’un type de cage ?
Oui, lorsque les recettes sont enregistrées et que la plage de serrage couvre les dimensions requises. Faites confirmer par écrit le temps de changement de série, car il détermine l’économie des petites séries.
Quelles informations sont nécessaires pour un devis ?
La plage de diamètre et de longueur, le nombre et le diamètre des barres principales, le diamètre et le pas de la spirale, le rendement par poste, la longueur au sol et l’alimentation électrique du site, afin que la proposition reflète un atelier réel.
Conclusion
L’automatisation transforme la production de cages d’armatures en faisant de la cage une pièce fabriquée plutôt qu’une fabrication sur chantier. Les gains proviennent d’une géométrie maîtrisée, d’un pas reproductible et de paramètres de soudage documentés, et ils n’apparaissent que lorsque les étapes de manutention et d’alimentation suivent le rythme du poste de soudage. Les acheteurs qui spécifient à partir de plans et planifient l’ensemble de la séquence obtiennent une ligne qui maintient sa production ; ceux qui spécifient à partir d’un tarif obtiennent une machine qui attend.
Envoyez vos plans de cages, la plage de diamètres et de longueurs ainsi que la production cible par poste à l’équipe technique Luyuan pour une proposition de configuration, une suggestion d’implantation d’atelier et un devis spécifique au projet.