
Comment fonctionne une machine à cintrer les barres d'armature ?
Sur un projet de construction typique, le pliage manuel des barres d’armature est lent, irrégulier et physiquement éprouvant. Une cintreuse de barres d’armature résout ce problème en serrant la barre d’acier, en la faisant tourner contre un ensemble fixe de rouleaux et de broches, et en produisant un cintrage précis en quelques secondes. Comprendre le fonctionnement réel de cet équipement — et ce qui distingue une unité manuelle d’une unité à commande numérique — aide les entrepreneurs, les façonneurs de barres d’armature et les ingénieurs de projet à choisir la machine adaptée à leur volume de production, à leur plage de diamètres de barres et à leurs exigences de précision. Cet article détaille pas à pas le mécanisme de fonctionnement, puis examine les options de configuration, les applications typiques et les questions d’achat courantes.
 1]
Contexte du secteur : pourquoi le cintrage est important dans le traitement des barres d’armature
Les aciers d'armature quittent rarement un atelier de fabrication en longueurs droites. Les étriers, crochets, barres en U, formes spiralées et barres cintrées pour semelles de pieux, poteaux et tabliers de pont exigent tous que la barre soit formée selon des angles et des dimensions spécifiques avant d'arriver sur le chantier. La qualité du cintrage influe directement sur trois aspects auxquels les acheteurs sont attentifs : la performance structurelle, car des angles de cintrage incorrects peuvent endommager la surface extérieure de la barre et réduire sa résistance effective ; la vitesse d'installation, car des barres correctement cintrées s'assemblent plus rapidement en cages ; et le rendement matière, car un cintrage imprécis génère des chutes qui doivent être retravaillées ou jetées.
Sur les grands projets d'infrastructure — fondations sur pieux pour ponts, viaducs à grande vitesse, stations de métro et usines de préfabrication — des milliers de cintrages identiques sont produits chaque jour. Les établis à commande manuelle ne peuvent pas tenir les tolérances à ce volume, c'est pourquoi les ateliers qui s'appuyaient autrefois sur des leviers manuels se tournent progressivement vers des équipements de cintrage motorisés et à commande numérique par calculateur.
Comment fonctionne une cintreuse à fer à béton : le mécanisme expliqué
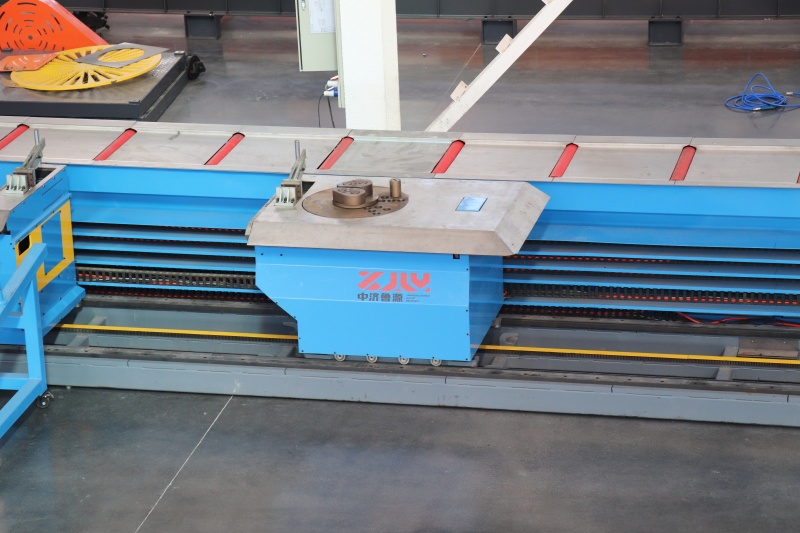
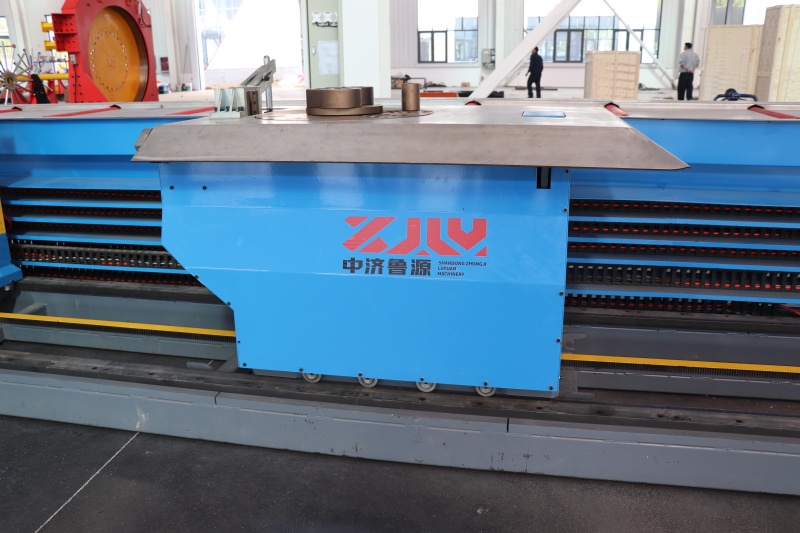
La plupart des cintreuses à fer à béton partagent un principe de fonctionnement commun : la barre est maintenue entre un disque central rotatif (ou un axe) et un ensemble de galets guides fixes. Le processus de cintrage suit une séquence prévisible.
1. Chargement et positionnement. L’opérateur (ou un système d’alimentation automatique sur les lignes plus grandes) place la barre d’acier déformée ou lisse entre le goujon de cintrage central et les galets de positionnement. Sur une machine standard, deux butées réglables définissent le début et la fin du cintrage.
2. Serrage. L’extrémité de la barre est fixée dans un support sur le disque rotatif. Cela empêche tout glissement pendant le cintrage, ce qui est essentiel pour maintenir l’angle défini.
3. Rotation et cintrage.Le motoréducteur entraîne le disque. Lorsqu’il tourne, la barre est entraînée autour de l’axe central tandis que les galets fixes maintiennent la longueur entrante droite et soutenue. La barre épouse le diamètre de l’axe, ce qui détermine le rayon de courbure intérieur. La vitesse de cintrage est généralement réglable — des vitesses plus faibles sont utilisées pour les barres de grand diamètre afin d’éviter de surcontraindre le matériau.
4. Butée d’angle et relâchement. Lorsque l’angle défini (90°, 135°, 180° ou toute valeur préréglée) est atteint, la machine s’arrête automatiquement sur les modèles à commande mécanique ou électronique. La barre est relâchée et le cycle se répète.
5. Fonctionnement en sens inverse. Le disque peut tourner dans les deux sens, ce qui permet à l’opérateur de réaliser plusieurs cintrages sur une même barre — par exemple, les deux crochets opposés d’une barre en U — sans retourner la pièce.
Les pièces d'usure essentielles sont les broches de cintrage et les galets, disponibles en différents diamètres pour correspondre aux dimensions des barres. Le cintrage d'une barre de 32 mm autour d'une broche trop petite fissurera la surface extérieure, c'est pourquoi les machines réputées sont livrées avec un jeu complet de broches et un tableau clair des diamètres de cintrage minimaux en fonction de la dimension des barres, conformément aux pratiques courantes de détaillage des armatures.
 2]
Cintrage manuel ou CNC : ce qui change dans la production
Une cintreuse à béton manuelle est commandée par pédale ou par bouton : l'opérateur règle les butées à la main et surveille l'angle. Cela convient bien aux ateliers de réparation et aux petits chantiers dont le travail est varié et de faible volume. Une machine à commande CNC change l'économie d'un atelier de fabrication de trois manières :
Lots programmables. L'angle, la longueur et la quantité sont saisis une seule fois, et la machine répète le cycle pour tout le lot sans remesure, ce qui élimine la variation d'angle liée à l'opérateur.
Débit plus élevé.Les temps de cycle sont plus courts et un seul opérateur peut superviser l'alimentation pendant que la machine plie, si bien qu'une équipe de deux personnes assure souvent la production quotidienne qui nécessitait auparavant trois ou quatre personnes.
Intégration avec les lignes de coupe et d'alimentation.Sur les lignes modernes automatisées de traitement des armatures, les unités de pliage sont combinées à des lignes de cisaillement et à la manutention des matériaux, transformant les barres droites en étriers finis et en barres pliées avec un minimum d'intervention manuelle.
Applications dans divers projets
Dans travaux de fondations sur pieux, les barres pliées forment les cages et les crochets d'ancrage qui relient les têtes de pieux aux semelles ; des angles de pliage constants garantissent une géométrie de cage uniforme, de sorte que les cages peuvent être soudées ou ligaturées rapidement sur le gabarit. Sur les projets de ponts et de lignes à grande vitesse, les barres de gros diamètre destinées aux piles et aux tabliers sont pliées en grandes longueurs, ce qui exige des machines dotées de réducteurs puissants et de disques de pliage stables. Usines de traitement des armaturespour desservir plusieurs chantiers, les machines qui passent rapidement de la production d’étriers au cintrage de barres lourdes ont de la valeur, car la composition des commandes change chaque jour. Et dans les parcs de béton préfabriqué, les cintrages répétables sont essentiels puisque chaque élément utilise des dispositions d’armatures identiques.
Choisir la bonne configuration
Lors de l’évaluation d’une cintreuse, les acheteurs doivent vérifier quatre paramètres par rapport à leur mélange réel de barres :
Plage de diamètre. Vérifiez que la machine couvre votre plus grande taille de barre courante avec une marge — cintrer à la limite absolue de la capacité nominale raccourcit la durée de vie de l’équipement.
Disque de cintrage et moteur. Des disques plus lourds et des motoréducteurs plus grands gèrent les barres à haute résistance et de gros diamètre avec moins de blocages.
Type de commande. Le contrôle électronique de l’angle et les positions programmables s’amortissent rapidement au-delà d’environ 100 cintrages par jour.
Ensemble de goupilles et de rouleaux.Un ensemble complet pour toutes les tailles de barres, ainsi que la disponibilité de pièces de rechange, permet d’éviter les temps d’arrêt ultérieurs.
Pour les ateliers qui doivent combiner le cintrage avec d’autres procédés, LuYuan Machinery propose une solution spécialement conçue centre de pliage de barres d’armature destinée à la fabrication à grande échelle. Elle couvre une large plage de diamètres de barres, prend en charge le cintrage multi-angles programmable et intègre la manutention en amont et en aval afin qu’une petite équipe puisse assurer une production continue de cages d’armatures, de composants de ponts et d’éléments préfabriqués. Les clients qui exécutent des programmes répétitifs d’étriers et de crochets constatent généralement les gains les plus importants en matière de régularité des angles et de coût de main-d’œuvre par tonne, et l’équipe technique peut recommander la configuration adaptée à la répartition des diamètres de barres et au tonnage journalier d’un projet.
Questions fréquentes
Q1 : Quels diamètres de barres une machine à cintrer les armatures typique peut-elle traiter ?
Les machines industrielles standard couvrent environ 6 mm à 40 mm ou plus, selon le modèle. Il faut toujours faire correspondre le diamètre du doigt de cintrage à la taille de la barre ; l’utilisation du tableau de doigts correct préserve la surface et les propriétés mécaniques de la barre.
Q2 : Le cintrage affaiblit-il l’armature ?
Le cintrage réalisé avec le diamètre de broche correct et dans les limites d’angle standard ne réduit pas significativement la résistance de la barre. Les problèmes surviennent lorsque les cintrages sont effectués avec des broches sous-dimensionnées, à des angles extrêmes, ou lorsque les barres sont recintrées après avoir été redressées.
Q3 : À quelle vitesse une machine peut-elle cintrer des barres ?
Une seule station de cintrage termine couramment un cintrage à 90° sur une barre de taille moyenne en quelques secondes. Le rendement réel dépend de la longueur de la barre, du temps de manutention et du fait que l’alimentation soit manuelle ou automatisée ; les machines CNC avec convoyeurs atteignent plusieurs fois le débit d’un poste manuel.
Q4 : Une cintreuse CNC vaut-elle l’investissement pour un petit atelier ?
Si le volume quotidien est faible et que les programmes de barres changent constamment, une cintreuse manuelle peut suffire. Dès qu’un atelier produit environ plus de 100 cintrages par jour ou fournit des programmes fixes à un projet, le contrôle d’angle CNC amortit généralement son coût grâce aux économies de main-d’œuvre et à la réduction des rebuts.
Q5 : La même machine peut-elle cintrer des étriers et de grandes barres droites ?
De nombreuses machines traitent les deux, mais la production de cadres à haute cadence est mieux assurée par une cintreuse à cadres CNC dédiée, tandis qu’un centre de cintrage est optimisé pour les barres de plus grand diamètre et les formes multi-angles.
Résumé
Une cintreuse à armatures fonctionne en faisant tourner une barre serrée autour d’un axe fixe, tandis que des galets de guidage maintiennent la barre en appui, produisant des cintrages précis et reproductibles en quelques secondes. Le choix entre commande manuelle et commande CNC dépend des exigences de volume et de régularité : les petits travaux variés privilégient une unité manuelle, tandis que l’approvisionnement de chantiers et les usines de fabrication bénéficient d’une commande programmable. Si vous planifiez une installation de traitement d’armatures et avez besoin d’aide pour adapter une machine à votre plage de diamètres de barres et à votre tonnage quotidien, contactez LuYuan Machinery pour des spécifications détaillées, des recommandations de configuration et un devis de projet — nos ingénieurs proposeront la solution de cintrage la plus adaptée à votre application.
Produits connexes


