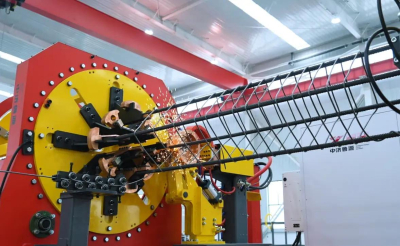
Qu'est-ce qu'une machine à cintrer les barres d'armature ?
Une cintreuse à béton transforme une barre d’armature droite en formes exigées par un plan de cintrage : étriers, crochets, barres en U, barres en L, barres en Z et cadres à plusieurs brins. Elle alimente la barre, mesure la longueur, puis fait tourner une table ou une tête de cintrage autour d’un mandrin jusqu’à atteindre l’angle programmé. Sans chauffage, sans marteau, sans approximation. Pour les entrepreneurs, les fabricants d’armatures et les ingénieurs achats qui comparent des devis, la question utile n’est pas seulement de savoir ce qu’est une cintreuse à béton, mais quel type et quelle capacité correspondent aux travaux pour lesquels vous soumissionnez réellement.
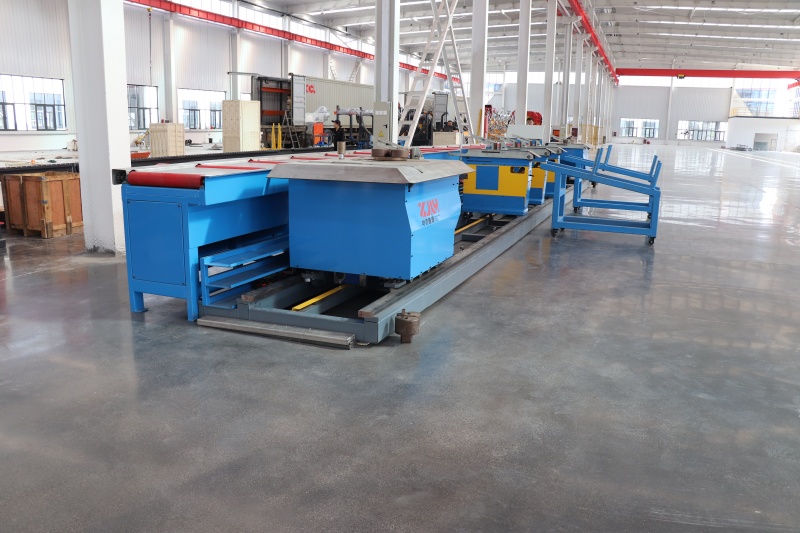
Pourquoi la définition importe pour les acheteurs à l’étranger
Les travaux d'armature ont quitté la tranchée pour le chantier de fabrication. Les cages de pieux forés, les segments préfabriqués et les panneaux de pont sont désormais assemblés à partir de barres pré-pliées, inspectés avant livraison et levés en place en tant qu'unités finies. Cela change les attentes des acheteurs : une machine ne doit plus produire un seul crochet à 90 degrés utilisable, elle doit répéter un programme de centaines de repères de position à quelques millimètres près, avec moins d'opérateurs qualifiés.
La terminologie prête aussi à confusion dans les devis. « Plieuse à armatures », « plieuse de barres d'acier », « plieuse d'étriers » et « centre de pliage » sont employés presque indifféremment, alors qu'ils désignent des machines aux capacités et aux niveaux de prix très différents. Comparer une plieuse à broches et à disques à un centre CNC sur le seul prix conduit généralement à un mauvais achat.
Trois familles d'équipements de pliage
Plieuses mécaniques et manuelles.Table plate avec disque rotatif, axe central et broches de cintrage. L’opérateur positionne la barre contre une butée et le disque tourne jusqu’à un angle prédéfini. Peu coûteuses et robustes dans les chantiers poussiéreux, elles restent la bonne solution pour les faibles volumes, les travaux sur site et les très grands diamètres. La limite réside dans la main-d’œuvre : chaque repère de position est traité individuellement.
Cintreuses semi-automatiques.Avance motorisée, butée réglable et souvent tête hydraulique. La production augmente, mais le changement de forme nécessite encore un réglage manuel.
Cintreuses à commande numérique et centres de cintrage.La barre est avancée, dressée, mesurée par codeur, cintrée par des outils servocommandés et coupée en un cycle continu. Les programmes enregistrent la géométrie de chaque repère de position, de sorte que le changement de série consiste à sélectionner le programme suivant. Certains modèles comportent deux têtes de cintrage et forment des étriers fermés ou des cintrages bidirectionnels en une seule passe.
Comment fonctionne le cycle de cintrage
Sur une cintreuse automatique pour armatures, le cycle est fixe. La barre entre dans une unité de dressage avec des rouleaux décalés qui éliminent la courbure de la bobine. Un entraîneur asservi l’avance sur une distance programmée mesurée par un codeur. À la longueur cible, la tête de cintrage tourne autour d’un mandrin tandis qu’une matrice de serrage maintient la barre, puis elle revient soit à zéro pour le cintrage suivant, soit cintre dans la direction opposée afin qu’une forme fermée puisse être réalisée en une seule passe. Un cisaille coupe la barre et la pièce finie tombe dans une table de réception.
Deux détails distinguent une machine qui tient la tolérance d’une machine qui dérive. Le premier est la compensation du retour élastique : l’acier ne reste pas à l’angle imposé par l’outillage, le contrôleur doit donc surcintrer d’une valeur qui dépend du diamètre, de la nuance et du rapport de mandrin. Le second est la géométrie de l’outillage. Les codes de conception tels que l’ACI 318, l’EN 1992 et la BS 8666 fixent des diamètres de mandrin minimaux relatifs à la taille de la barre, si bien qu’un jeu d’outils inadapté fissurera la barre ou échouera à l’inspection.
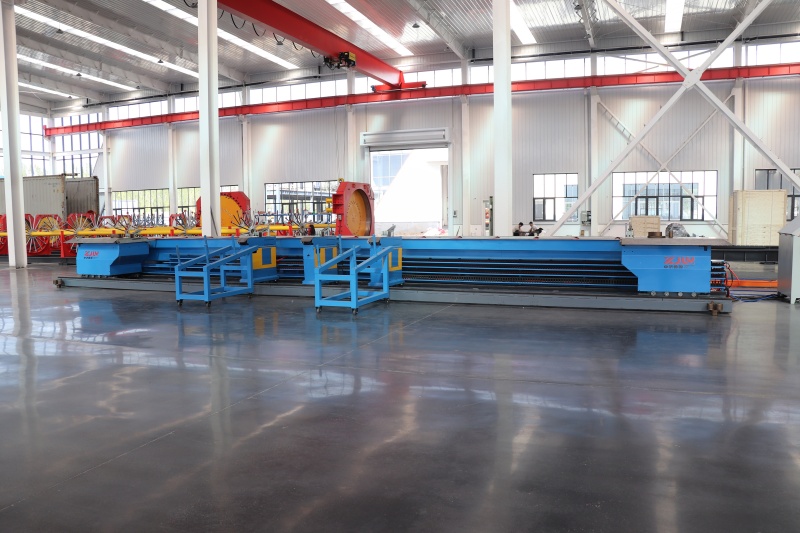
Des spécifications qui déterminent l'ajustement
Le diamètre maximal de barre est le chiffre vedette de la plupart des fiches techniques et, à lui seul, le moins informatif. Lisez-le conjointement avec les éléments suivants.
Diamètre à la limite d'élasticité.Une machine donnée pour 32 mm à 400 MPa peut ne supporter que 25 mm à 500 MPa.
Plage d'angle.Les formes standard nécessitent 0 à 180 degrés ; les crochets sismiques et les cadres fermés en demandent davantage, ainsi que des séquences multi-angles reproductibles.
Longueur de table et d'alimentation.Les longues barres en U et les étriers de pont nécessitent un support sur toute leur longueur, ce qui affecte la précision et la sécurité.
Tolérance garantie.Demandez par écrit les tolérances de longueur et d’angle et vérifiez-les par rapport à votre planning.
Système de commande.Mémoire du programme, nombre de programmes enregistrés, importation de données et possibilité pour un monteur de l’utiliser sans formation en programmation.
Alimentation électrique.Les machines destinées à l’exportation doivent correspondre à la tension et à la fréquence du site : 380 V/50 Hz, 415 V/50 Hz ou 440 V/60 Hz.
Outillage et pièces de rechange.Les mandrins, broches, lames de cisaille et matrices de serrage s'usent ; confirmez une filière d'approvisionnement en pièces de rechange avant de commander.
Là où ces machines rentabilisent leur coût
Dans travaux de fondations sur pieux, les équipements de cintrage forment la spirale, les anneaux de liaison et les cerces de fermeture qui maintiennent une cage assemblée avant le soudage. Le diamètre des anneaux détermine l'enrobage, si bien que la répétabilité sur une centaine de cages compte plus que la vitesse de cintrage d'un seul élément.
Sur les ponts, les chevêtres de piles et les dalles de tablier utilisent une armature dense avec de nombreux liens courts à plusieurs brins, lents à produire à la main et précisément là où le cintrage automatique est rentable.
Dans les lignes à grande vitesse et les usines de préfabrication, la géométrie se répète sur des milliers d'unités identiques, si bien que le cintrage programmé retire le temps de réglage du chemin critique.
Dans usines de transformation d'armatures,le département de pliage constitue généralement la contrainte entre la découpe et l’assemblage, et l’ajout de capacité automatique est souvent le moyen le moins coûteux d’augmenter le débit.
Sélection d’une configuration
LUYUAN fabrique des équipements de pliage précisément pour cette gamme de travaux. Le centre de pliage de barres d’armatures’adresse aux fabricants et aux usines de transformation qui doivent convertir un planning en formes finies avec un minimum de manutention manuelle : alimentation et cintrage asservis, stockage de programmes pour les repères de position répétés, et outillage couvrant les diamètres courants d’étriers et de cadres. Il convient aux acheteurs qui traitent un planning mixte plutôt qu’une seule forme, et qui privilégient le temps de changement et la répétabilité à la vitesse brute de cintrage simple.
La configuration doit suivre le planning, pas la brochure. Commencez par le plus grand diamètre et la nuance la plus élevée du projet, puis par la pièce unique la plus longue, puis par le nombre de repères de position distincts par poste.
FAQ
Quelle est la différence entre une cintreuse à béton et une cisaille à béton ?
Une cintreuse modifie la forme de la barre ; une cisaille la divise à la longueur. Les machines combinées sont courantes, mais les deux capacités nominales sont distinctes et doivent être vérifiées indépendamment.
Une cintreuse à béton peut-elle produire des étriers fermés ?
Oui, si la machine et l’outillage sont prévus pour cela. Les cadres fermés et les cerces sismiques nécessitent une tête à double cintrage ou une séquence en deux étapes avec une géométrie de mandrin correcte. Confirmez la forme par rapport à votre propre planning avant la livraison.
Quelle est la précision d’une machine automatique ?
La précision de longueur est contrôlée par encodeur et la précision d’angle provient de la position du servomoteur plus la compensation du retour élastique. Les chiffres varient selon le fabricant et le diamètre de barre, donc demandez une tolérance écrite et un essai en présence d’un témoin sur votre nuance de barre.
Quels diamètres ces machines peuvent-elles traiter ?
Les tables manuelles couvrent couramment 6-32 mm ; les centres automatiques sont généralement proposés jusqu’à 32 mm ou 40 mm à 400-500 MPa.
Cintreuse manuelle ou CNC ?
Comptez les repères de position et les pièces par poste. L’équipement manuel est économique pour les faibles volumes et les travaux sur site. Dès qu’un atelier répète les mêmes formes par centaines, le coût de la main-d’œuvre et de l’inspection dépasse généralement la différence de prix en un ou deux projets.
Étape suivante
La capacité de cintrage, la plage d’outillage et le système de commande déterminent si une cintreuse à armatures mérite sa place dans un atelier, et aucun de ces critères ne peut être évalué à partir d’une simple liste de prix. Envoyez à LUYUAN votre plan de cintrage, le diamètre et la nuance maximaux que vous travaillez, ainsi que les formes que vous produisez le plus souvent. L’équipe technique confirmera la configuration correspondante, communiquera les paramètres et les listes d’outillage, et établira un devis pour une machine conçue pour votre plan de cintrage.
Produits connexes